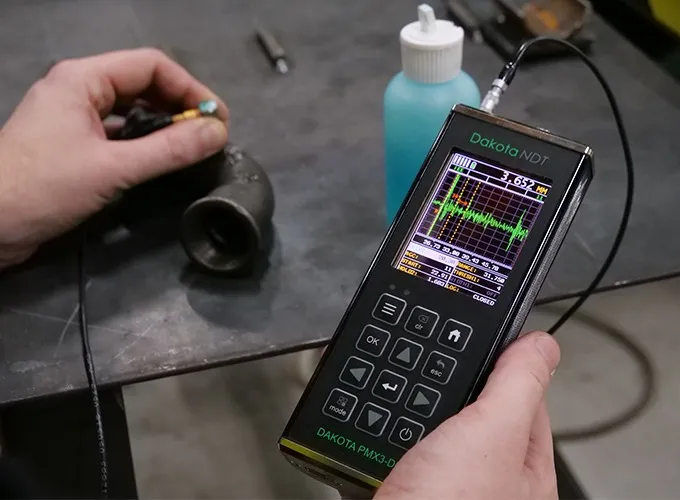
Die zerstörungsfreie Prüfung von Schweißnähten mittels Ultraschallprüfung (UT ) ist eines der zuverlässigsten Verfahren zur Erkennung innerer Fehler in Schweißverbindungen: Risse, mangelnde Verschmelzung, unvollständiger Durchschweißung, Schlackeneinschlüsse und ausgerichtete Porosität. Im Gegensatz zur Röntgenprüfung erfordert sie nur den Zugang von einer Seite der Verbindung, birgt keine Strahlenrisiken und liefert sofortige Ergebnisse direkt vor Ort oder in der Werkstatt.
Wir haben eine Website erstellt, die sich ausschließlich Ultraschallinstrumenten widmet.
Die neue Website enthält Produktdatenblätter, Handbücher, Zertifizierungen, Anwendungsbeispiele und Tipps zur Auswahl des richtigen Werkzeugs.

RODER SRL, offizieller italienischer Vertriebspartner von Dakota Ultrasonics , bietet das gesamte Sortiment an Ultraschallprüfgeräten zur Prüfung von Schweißnähten, Rohrleitungen, Druckbehältern und mechanischen Bauteilen an. Die vollständige technische Dokumentation finden Sie auf der Website ultrasonicndt.it , der Ultraschallabteilung von RODER SRL.
Anmerkung zur Terminologie: Dieser Artikel behandelt die Ultraschallprüfung als zerstörungsfreies Prüfverfahren. Eine andere, aber ergänzende Analyse des Produktionsprozesses beim Ultraschallschweißen von Kunststoffen mithilfe von Hochgeschwindigkeits-Zeitlupenkameras finden Sie in unserem Artikel „ Ultraschall-Schweißnahtanalyse“.
Prinzip der Ultraschallprüfung beim Schweißen
Bei der Ultraschallprüfung von Schweißnähten sendet eine abgewinkelte Sonde einen hochfrequenten Ultraschallimpuls (typischerweise 2–5 MHz) aus, der sich durch das Grundmaterial, die Wärmeeinflusszone und die Schweißnaht ausbreitet. Interne Fehlstellen – also Änderungen der akustischen Impedanz – erzeugen Reflexionen, die von der Sonde erfasst und als Spitzen im A-Scan des Geräts dargestellt werden.
Der zertifizierte Prüfer (Stufe 2 oder 3 gemäß UNI EN ISO 9712) wertet den A-Scan aus, indem er den erkannten Defekt lokalisiert und dessen Zulässigkeit gemäß den Akzeptanzkriterien der geltenden Bauordnung beurteilt. Typische Scantechniken sind:
- Zickzack-Scan mit einer 45°-, 60°- oder 70°-Winkelsonde, um die gesamte Perle abzudecken, mit einem oder mehreren „Aussetzern“ auf der gegenüberliegenden Seite.
- TOFD-Technik (Laufzeitbeugung) zur genauen Bestimmung der Defektgröße mit zwei gegenüberliegenden Sonden.
- Sprungtechnik (Vollsprung und Halbsprung) zur Beurteilung von Defekten in der Nähe der Wurzel oder der Kappe des Rückenmarks.
Referenzstandards

Die Ultraschallprüfung von Schweißnähten unterliegt einem komplexen Regelwerk. Die in italienischen und europäischen Spezifikationen am häufigsten zitierten Normen sind:
- EN ISO 17640 — Zerstörungsfreie Prüfung von Schweißnähten, Ultraschallprüfung: Techniken, Prüfstufen und Auswertung.
- EN ISO 11666 — Akzeptanzkriterien für die Ultraschallprüfung von Schweißnähten.
- EN ISO 23279 — Charakterisierung von Anzeigen in Schweißnähten.
- EN 12668-1 — Charakterisierung und Verifizierung der UT-Instrumente (die Instrumente müssen zertifiziert sein).
- AWS D1.1 / D1.5 —Amerikanischer Code für geschweißte Stahlkonstruktionen (Hoch-, Tief- und Brückenbau).
- ASME Abschnitt V e Abschnitt VIII — Druckbehältervorschriften und ASME B31.3 für Prozessrohrleitungen.
Für eine detaillierte Analyse des AWS D1.1-Standards und der spezifischen Anforderungen von Abschnitt 6 (UT-Verfahrensqualifizierung, Akzeptanzkriterien, Kalibrierung von Fehlerdetektoren) verweisen wir auf den Artikel: AWS D1.1 und Ultraschallprüfung von Schweißnähten: Anforderungen und Werkzeuge.
Dakota NDT-Geräte für die Ultraschallprüfung von Schweißnähten

Dakota produziert eine Reihe professioneller Fehlerdetektoren, die speziell für die Ultraschallprüfung von Schweißnähten entwickelt wurden. Alle Modelle sind nach EN 12668-1 zertifiziert und beinhalten die von den wichtigsten Normen geforderten Prüfwerkzeuge.
- DAC-Toolkit (Distanzamplitudenkorrektur) — Konstruktion der DAC-Kurve zur Klassifizierung von Anzeigen als Funktion der Distanz gemäß EN ISO 11666.
- AWS Toolkit — automatische Berechnung derIndikationsbewertung „d“ gemäß dem Verfahren in Abschnitt 6 von AWS D1.1.
- TCG-Toolkit (Zeitkorrigierte Verstärkung) — variable Verstärkung entlang der Zeitachse zum Ausgleich der Materialdämpfung.
- DGS-Toolkit (Distanz-Verstärkung-Größe) — Fehlergrößenbestimmung mit Hilfe äquivalenter Reflektoren.
- Dakota FX70-DL – Tragbarer Fehlerdetektor, lange Akkulaufzeit und ein auch bei direkter Sonneneinstrahlung gut lesbares Display. Er ist die ideale Wahl für Inspektionen auf Baustellen, Schiffen, Freiluftanlagen und in Betrieb befindlichen Pipelines.
- Dakota FX81-DL — Tischversion mit größerem Display, ideal für Qualitätskontrolllabore und stationäre Produktionsabnahmestationen.
Um Ihnen die Entscheidung zwischen einem tragbaren und einem Tischgerät zu erleichtern, haben wir einen detaillierten technischen Vergleich veröffentlicht: Dakota FX70-DL vs. FX81-DL: Tragbares oder Tischgerät zur Fehlerprüfung? Eine praktische Schritt-für-Schritt-Anleitung zur Verwendung des FX70-DL für Prüfungen nach AWS D1.1 finden Sie in „Ultraschall-Schweißnahtprüfung nach AWS D1.1 mit dem Dakota FX70-DL“.
Winkelfühler und passendes Zubehör

Für die Ultraschallprüfung von Schweißnähten ist ein spezieller Satz Prüfköpfe unerlässlich. Die Dakota-Produktreihe von Prüfköpfen für Fehlerdetektoren umfasst:
- Winkelfühler bei Scherwellen mit festen Winkeln von 45°, 60° und 70° - vollständige Abdeckung des Seils mit Hilfe der Sprungmethode.
- Normale Sonden (0°) zur Vorprüfung des Grundmaterials und zur Referenzdickenmessung vor der Inspektion.
- Doppelelement-Sonden für Inspektionen nahe der Oberfläche und an Geometrien mit geringer Restdicke.
- Geschirmte Kabel in Lemo-, BNC- und Microdot-Konfigurationen, und Kalibrierungsblöcke Typ IIW V1, V2 und Stufenblock für die tägliche Kalibrierung des Instruments.
Zertifizierte Kalibrierblöcke und Koppelflüssigkeiten für Standard-, Hochtemperatur- und vertikale oder invertierte Oberflächenanwendungen sind ebenfalls ab Lager erhältlich .
Typische industrielle Anwendungen
- Konstruktionszimmerei — Prüfung von Schweißnähten an Brücken, Metallgebäuden, Industriehallen und Offshore-Bauwerken gemäß AWS D1.1 / EN 1090.
- Druckbehälter — Vorprüfung und regelmäßige Kontrollen gemäß ASME Section VIII und PED 2014/68/EU.
- Prozessrohrleitungen — Prüfung der Umfangsschweißnähte an Rohrleitungen, Raffinerien und Chemieanlagen gemäß ASME B31.3 und API 1104.
- Eisenbahnindustrie — Inspektion von Achsen, Rädern und Fahrgestellen von Schienenfahrzeugen.
- Schiffbau — Schweißarbeiten an Rumpf und kritischen Strukturen gemäß den Vorschriften von RINA, Lloyd's und DNV.
- Schwere Kesselanlagen — Schweißen von Gehäusen, Böden und Verkleidungen für Dampferzeuger und Wärmetauscher.
Unterschied zwischen Fehlerdetektor und Korrosionsprüfer
Bei der Geräteauswahl stellt sich häufig die Unterscheidung zwischen Ultraschallprüfgeräten und Korrosionsmessgeräten. Ultraschallprüfgeräte identifizieren und vermessen interne Fehlstellen im Materialvolumen (Risse, Einschlüsse, Bindefehler), während Korrosionsmessgeräte die Restdicke einer korrosionsgefährdeten Wand bestimmen. Beide Verfahren nutzen zwar die gleichen physikalischen Prinzipien des Ultraschalls, verfolgen aber unterschiedliche Ziele. In vielen industriellen Anwendungen ist es daher ratsam, beide Geräte einzusetzen.
Für eine detaillierte technische Analyse: Korrosionsmessgerät vs. Fehlerdetektor: Wann Sie beides brauchen.
Vertrieb, Support und Bedienerschulung
RODER SRL liefert Dakota-NDT-Geräte aus einem italienischen Lager, inklusive rückführbarer Werkskalibrierung nach NIST-Standard und technischem Support in italienischer Sprache. Zudem werden Schulungen vor Ort angeboten, um Ultraschallprüfer der Stufen 1 und 2 auf den spezifischen Einsatz von Dakota-Fehlerdetektoren in Schweißanwendungen vorzubereiten.
Die vollständige technische Dokumentation, Produktdatenblätter, Anwendungsbeispiele und Fallstudien finden Sie unter: www.ultrasuonindt.it.
Verwandte Erkenntnisse:
- Auf roder.it: Ultraschall-Schweißanalyse (Analyse des Kunststoffschweißprozesses mit Zeitlupenkameras)
- Auf roder.it: Ultraschall-Dickenmessgeräte
- Auf ultrasonograph.it: AWS D1.1 – UT-Anforderungen und Instrumentierung
- Auf ultrasonograph.it: AWS D1.1 Inspektionsleitfaden mit dem Dakota FX70-DL


Sie müssen angemeldet sein, um einen Kommentar zu veröffentlichen.